
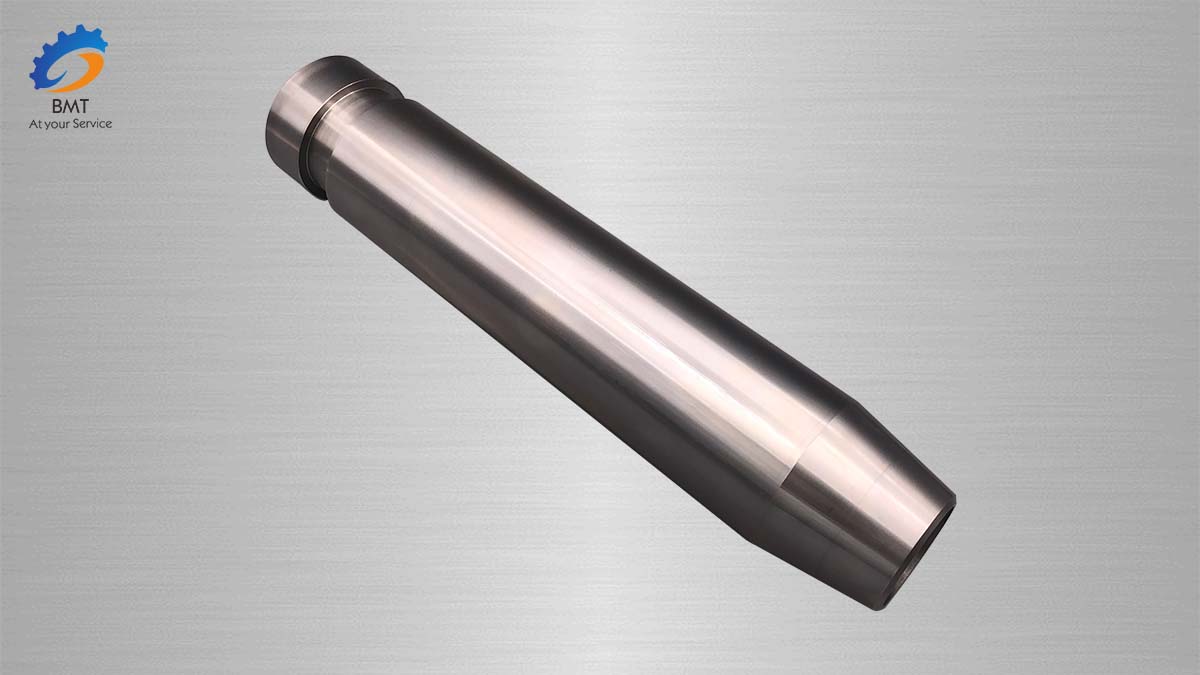
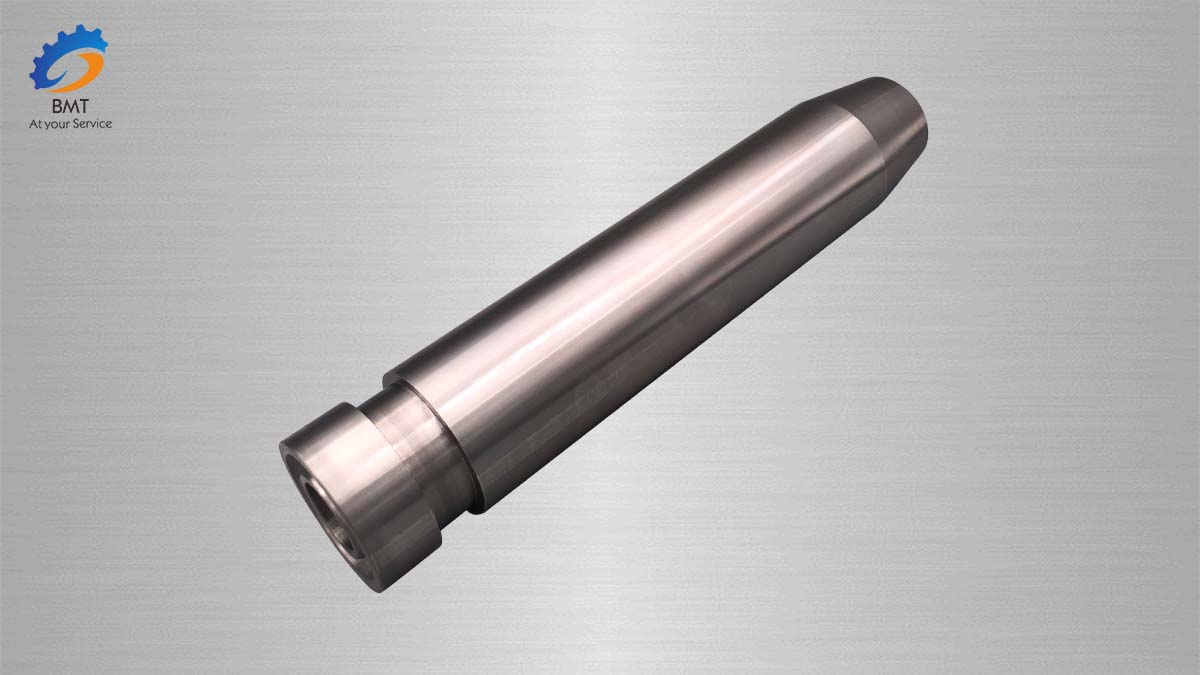
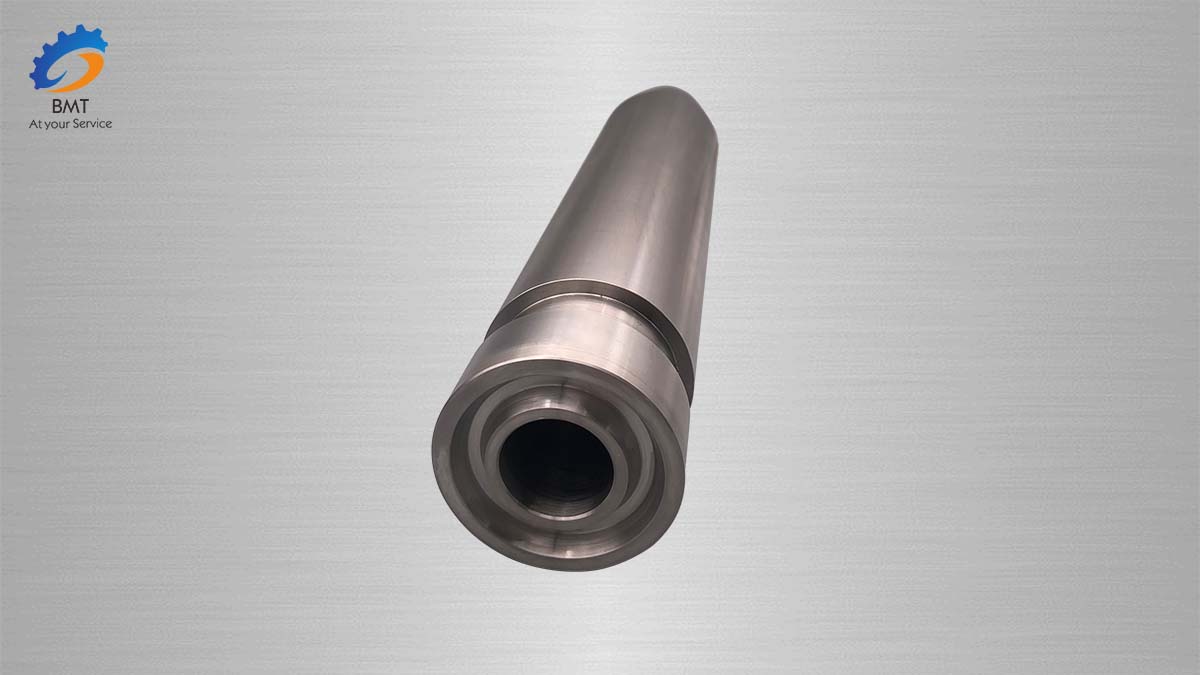
CNC-bearbejdning af titanlegering

Trykbearbejdning af titanlegeringer minder mere om stålbearbejdning end om ikke-jernholdige metaller og legeringer. Mange procesparametre for titanlegeringer inden for smedning, volumenprægning og pladeprægning er tæt på dem i stålbearbejdning. Men der er nogle vigtige funktioner, man skal være opmærksom på ved presbearbejdning af Chin og Chin-legeringer.
Selvom det generelt antages, at de sekskantede gitre i titanium og titanlegeringer er mindre duktile, når de deformeres, er forskellige pressebearbejdningsmetoder, der anvendes til andre strukturelle metaller, også egnede til titanlegeringer. Forholdet mellem flydegrænsen og styrkegrænsen er en af de karakteristiske indikatorer for, om metallet kan modstå plastisk deformation. Jo større dette forhold er, desto dårligere er metallets plasticitet. For industrielt rent titanium i afkølet tilstand er forholdet 0,72-0,87, sammenlignet med 0,6-0,65 for kulstofstål og 0,4-0,5 for rustfrit stål.


Udfør volumenprægning, fri smedning og andre operationer relateret til bearbejdning af emner med stort tværsnit og store størrelser i opvarmet tilstand (over =yS overgangstemperaturen). Temperaturområdet for smedning og prægning er mellem 850-1150°C. Legeringerne BT; M0, BT1-0, OT4~0 og OT4-1 har tilfredsstillende plastisk deformation i afkølet tilstand. Derfor er dele fremstillet af disse legeringer for det meste lavet af mellemudglødede emner uden opvarmning og prægning. Når titanlegeringen koldplastisk deformeres, uanset dens kemiske sammensætning og mekaniske egenskaber, vil styrken blive betydeligt forbedret, og plasticiteten vil tilsvarende reduceres. Af denne grund skal der udføres udglødningsbehandling mellem processerne.
Slid på skærrillen ved bearbejdning af titanlegeringer er det lokale slid på bagsiden og forsiden i spåndybdens retning, hvilket ofte skyldes det hærdede lag, der er efterladt af den tidligere bearbejdning. Den kemiske reaktion og diffusion af værktøjet og emnematerialet ved en bearbejdningstemperatur på over 800 °C er også en af årsagerne til dannelsen af sporslid. Fordi titanmolekylerne i emnet under bearbejdningsprocessen akkumuleres foran på bladet og "svejses" til bladkanten under højt tryk og høj temperatur, hvilket danner en ophobet kant. Når den ophobede kant skaller af skærekanten, fjernes hårdmetalbelægningen fra skæret.


På grund af titans varmebestandighed er køling afgørende i bearbejdningsprocessen. Formålet med køling er at forhindre, at skærkanten og værktøjsoverfladen overopheder. Brug endekølevæske for optimal spånafgang ved udførelse af hjørnefræsning samt planfræsning af lommer, lommer eller fulde spor. Ved skæring af titaniummetal er spånerne let ved at sætte sig fast på skærkanten, hvilket får den næste runde fræser til at skære spånerne igen, hvilket ofte forårsager, at skærkantlinjen spåner.
Hvert skærhulrum har sit eget kølemiddelhul/indsprøjtning for at løse dette problem og forbedre den konstante skærkantydelse. En anden smart løsning er gevindskårne kølehuller. Langkantsfræsere har mange skær. Påføring af kølemiddel til hvert hul kræver en høj pumpekapacitet og tryk. På den anden side kan den lukke unødvendige huller efter behov og derved maksimere flowet til de huller, der er nødvendige.


Send din besked til os:
-
CNC-bearbejdningsdele i aluminium
-
Fremstilling af aluminiumsplader
-
Akse højpræcisions CNC-bearbejdningsdele
-
CNC-bearbejdede dele til Italien
-
CNC-bearbejdning af aluminiumsdele
-
Bearbejdning af bildele
-
Smedede titanlegeringer
-
Titanium- og titanlegeringsfittings
-
Smedede titanium- og titanlegeringsdele
-
Titanium- og titanlegeringstråde
-

Titaniumstænger
-
Sømløse rør af titanium
-
Titanium svejsede rør/rør